伞齿轮减速机磨损修复指南 从诊断到修复的完整方案
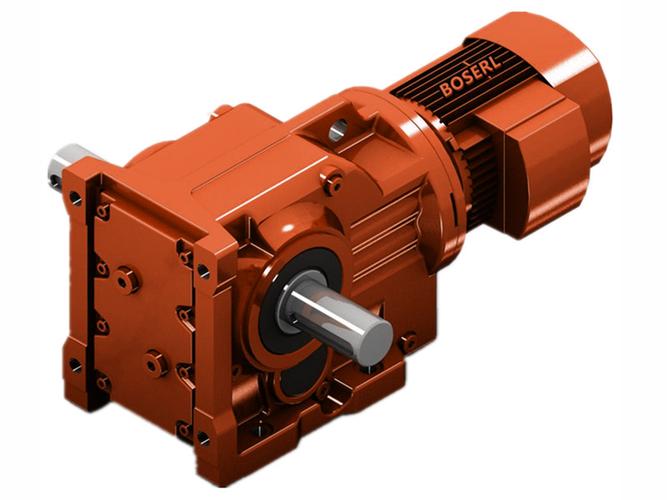
伞齿轮减速机在长期运行中,齿轮磨损是常见故障之一。磨损会导致噪音增大、传动效率下降、甚至设备停机。作为生产厂家或使用者,掌握正确的修复方法至关重要。本文将系统介绍伞齿轮减速机磨损的修复流程与实用技巧。
一、磨损原因诊断
修复前需先明确磨损类型和程度:
- 正常磨损:齿面轻微划痕,间隙略增,可继续观察或调整。
- 磨粒磨损:润滑油污染,齿面有沟槽,需清洗并换油。
- 粘着磨损:齿面撕裂、胶合,多因润滑不良或超载。
- 疲劳磨损:齿面点蚀、剥落,需堆焊或换件。
检查方法:目视、着色探伤、齿厚卡尺测量、齿形仪检测。若单齿磨损量超原齿厚10%或点蚀面积超30%,必须修复。
二、常见修复工艺
1. 调整间隙法(轻微磨损)
- 通过增减轴承端盖垫片,重新调整伞齿轮啮合侧隙(一般为0.1~0.3mm)。
- 同时调整接触斑点,确保齿面接触区位于齿高中部偏小端。
2. 堆焊修复(局部磨损)
- 适用:齿面剥落、单齿磨损。
- 步骤:
- 清洗去油,预热齿轮(200~300℃)。
- 用与齿轮材质匹配的焊条(如20CrMnTi用EDCrmo-B)堆焊磨损区,留加工余量。
- 焊后缓冷,进行去应力退火。
- 按原齿形铣削或磨齿加工,检查硬度(HRC 50~60)。
- 注意:热影响区可能变形,需整体校直。
3. 镶齿修复(大模数齿轮)
- 在磨损齿根部加工燕尾槽,镶入新齿块(材料同齿轮),用焊接或过盈配合固定,再加工成形。
- 优点:强度高,变形小,适用于低速重载齿轮。
4. 换向修复(单面磨损)
- 若伞齿轮仅单侧齿面磨损,可拆下齿轮旋转180°安装,利用未磨损侧工作。需重新调整轴向位置和侧隙。
5. 变位切削(无备件时)
- 将齿轮重新切齿,加大负变位,切除磨损层,配作新小齿轮。需专业计算,保证传动比和强度。
三、修复后检测与装配
- 侧隙检查:压铅法或百分表,保证轴向侧隙0.1~0.3mm。
- 接触斑点:涂红丹粉,啮合后斑点应占齿高40%~60%,齿长50%~70%。
- 噪声测试:空载噪声≤85dB,负载无异常冲击。
- 试运行:加载至额定扭矩的50%、75%、100%,各运行30分钟,监测温升(油温≤80℃)和振动。
四、预防磨损的措施
- 选用合适粘度的工业齿轮油(如220#、320#),定期换油(≤5000小时)。
- 安装时保证同轴度≤0.05mm,避免偏载。
- 避免超载和频繁冲击,加装过载保护。
- 定期检查齿面,发现点蚀及时处理。
五、何时选择更换新齿轮
若齿轮出现以下情况,建议直接更换:
- 齿根裂纹或断裂。
- 磨损量超原齿厚20%。
- 点蚀面积超齿面40%且深度超0.5mm。
- 多齿严重磨损,修复成本超过新件50%。
作为专业生产厂家,建议建立齿轮磨损档案,根据工况制定预防性维护计划。轻微磨损可通过调整和润滑改善,中度磨损采用堆焊或镶齿,严重磨损则需换新。正确修复可延长减速机寿命2~3倍,降低停机损失。如需具体工艺参数,请提供齿轮材质、模数、转速等数据。
如若转载,请注明出处:http://www.sz-xinsijia.com/product/46.html
更新时间:2026-10-22 17:43:17